
 EN


Le contrôle qualité des tapis de sol automobiles fonctionne lorsqu’il est lié à quatre points de contrôle — matières premières entrantes, découpe, assemblage et conditionnement préalable à l’emballage — chacun doté d’une valeur mesurable et d’un résultat enregistré. Une usine qui n’inspecte que le tapis fini vérifie le résultat après que les causes ont déjà été déterminées ; à ce stade, un défaut d’épaisseur, un motif orienté dans le mauvais sens ou une couleur non conforme a déjà été intégré à chaque pièce de la série.
Cette page s’adresse aux acheteurs procédant à un audit d’un fournisseur, ainsi qu’aux propriétaires de marques rédigeant une clause de contrôle qualité dans un bon de commande. Elle précise ce qu’il convient de mesurer à chaque étape, ce qu’un rapport d’inspection utile doit contenir, et à quel moment une inspection tierce partie justifie son coût.
Les quatre étapes au cours desquelles les défauts sont effectivement créés
Les défauts des tapis de sol automobiles proviennent d’un petit nombre de causes, chacune située à une étape connue. Associer un contrôle à chaque étape permet de rendre la qualité préventive plutôt que limitée à un tri final.
| Scène | Ce qui ne va pas ici | Contrôle mesurable | Enregistrement |
|---|---|---|---|
| Matériel entrant | Substitution de polymère, dérive d’épaisseur, variation de teinte entre lots | Mesure d’épaisseur au pied à coulisse en plusieurs points ; masse par rouleau ; comparaison d’échantillons sous lumière du jour | Identifiant du rouleau, plage mesurée, accepté/rejeté |
| La découpe | Orientation inversée du motif, dérive dimensionnelle, perte d’emboîtement | Superposition d’un gabarit sur la première pièce de chaque agencement ; orientation du motif par rapport au plan ; mesures des cotes clés en des points fixes | Validation de la première pièce pour chaque agencement |
| Assemblage et bordure | Soulevement du bord, position de la pince décalée, semelle arrière mal alignée | Pince installée et verrouillée sans soulevement ; semelle arrière dans la position convenue ; vérification du débord du bord | Liste de contrôle d’assemblage par ensemble |
| Pré-emballage | Référence ou couleur erronée dans le carton, erreur d’étiquetage, quantité insuffisante | Échantillonnage au niveau du carton comparé à la liste d’emballage ; lecture des codes-barres et étiquettes ; comptage des ensembles par carton | Numéros des cartons inspectés et résultats |
L’épaisseur et le poids sont les deux contrôles qu’il convient d’exiger en priorité, car ils sont les moins coûteux à réaliser et les plus fréquents en cas de substitution cachée. Un pied à coulisse et une balance coûtent moins cher qu’un carton retourné.
Matériau entrant : vérifier la bobine, pas la fiche technique
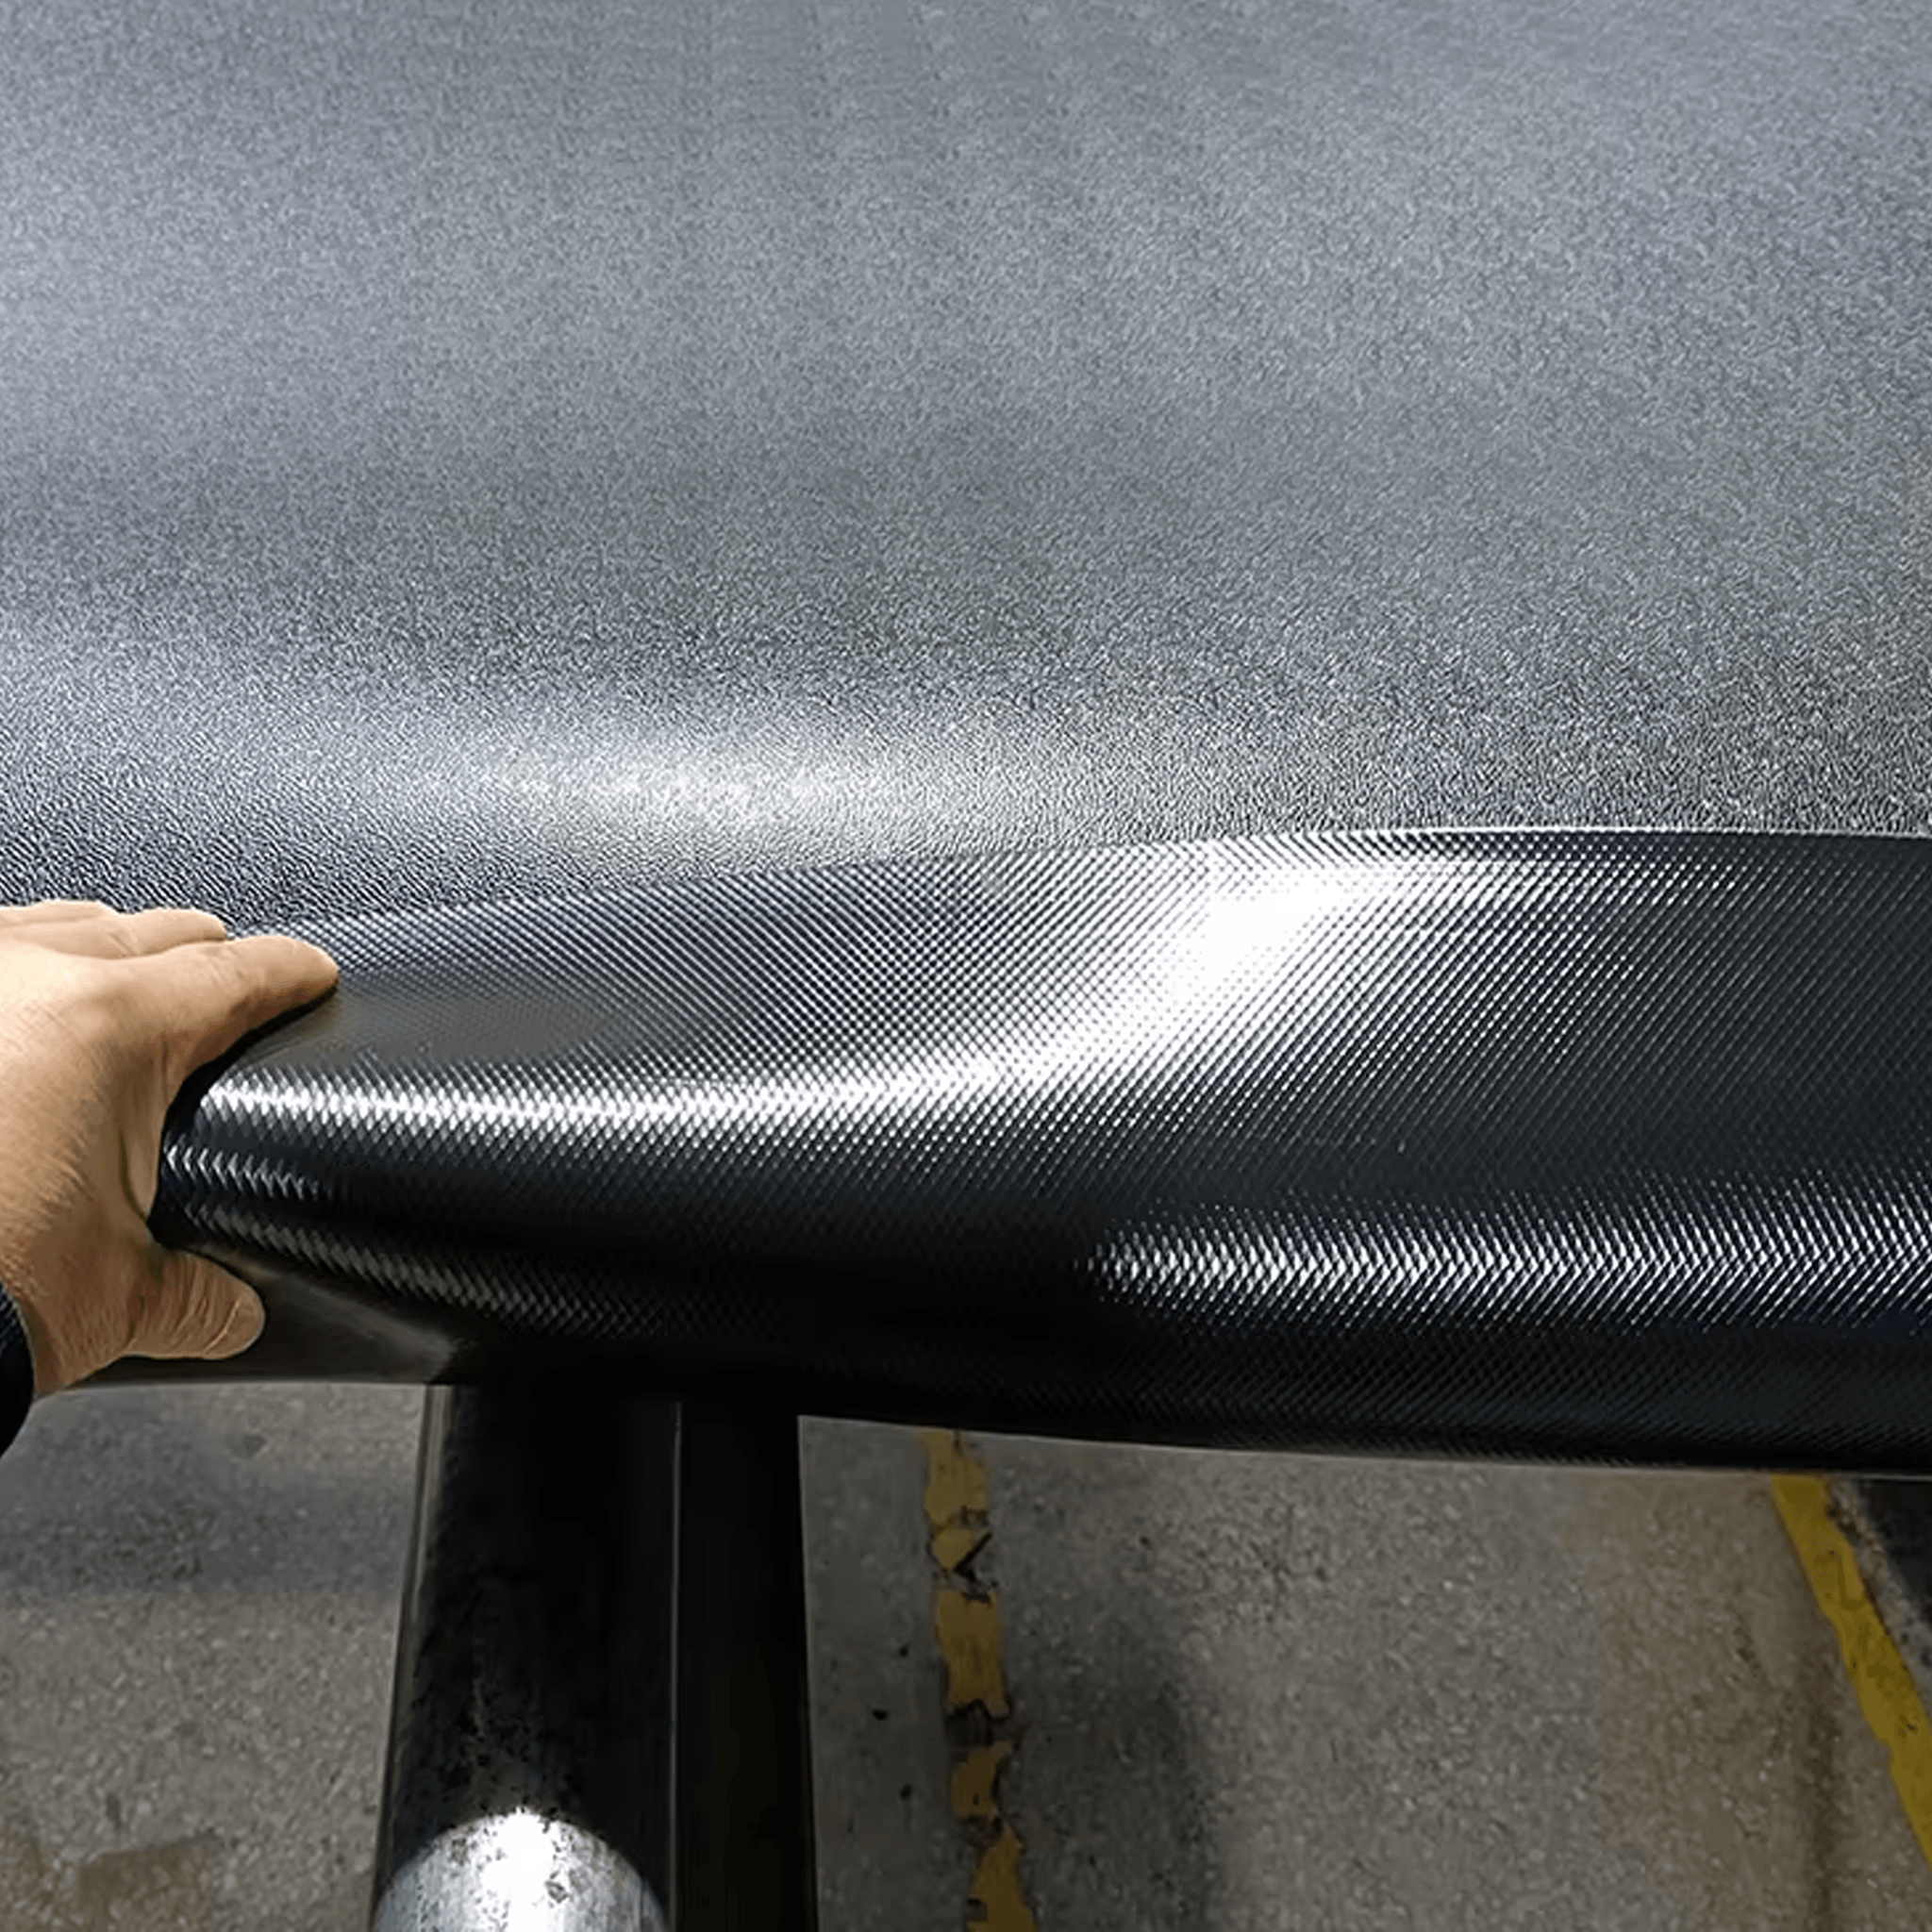
L’inspection à l’entrée consiste à vérifier que le matériau correspond à l’échantillon approuvé, et non à se fier au certificat fourni par le fournisseur. Mesurez l’épaisseur aux sommets du motif et sur le bord plat, car les deux valeurs diffèrent et seule la mesure sur le bord plat fournit une valeur stable. Pesez un rouleau complet : un rouleau sous-pesé dont l’épaisseur semble correcte indique généralement soit une charge plus dense, soit une longueur réduite ; dans les deux cas, cela modifie le calcul de rendement sur lequel vous avez établi votre prix.
Lorsque la couleur est critique, conservez sur site un échantillon physique approuvé et comparez chaque livraison à cet échantillon en lumière du jour. Des écarts de teinte d’une livraison à l’autre sont normaux lorsqu’ils se situent à la limite de la tolérance autorisée ; tout écart dépassant l’échantillon approuvé constitue un motif de réclamation, mais cette réclamation ne peut être formulée que si un échantillon de référence physique existe.
Découpage : l’approbation de la première pièce constitue le point de contrôle
La découpe est l’étape où l’on définit le sens du motif et la dérive dimensionnelle, et ces deux paramètres sont verrouillés pour toute la série en quelques minutes. Le contrôle économique consiste à vérifier la première pièce de chaque disposition de découpe : superposer le gabarit, confirmer que le motif s’oriente dans le sens convenu, et mesurer un ensemble fixe de dimensions plutôt que tout le contour.
Le sens du motif mérite une ligne à part sur la liste de contrôle, car il échappe à tous les autres contrôles. Un ensemble comportant trois pièces sur quatre orientées dans un même sens semble correct lorsqu’on examine chaque pièce individuellement, mais apparaît erroné lorsqu’on les dispose ensemble — et seul le client le détectera.
Assemblage et bords : les contrôles que le client remarquera en premier
Le comportement des bords et le maintien du clip sont les deux défaillances d’assemblage qui parviennent le plus rapidement au client. Fixez le clip de retenue sur une pièce finie et vérifiez qu’il se verrouille sans se désengager de la moquette ; un tapis qui soulève son propre clip sera retourné, quelle que soit la qualité du matériau. Pour les bords, vérifiez le dégagement sur tout le périmètre, et non pas en un seul point : une seule section soulevée suffit à initier un enroulement.
Lorsqu’un patin pour talon ou un logo est appliqué, confirmez sa position par rapport au dessin approuvé sur le premier jeu, puis à intervalles réguliers pendant la production, car un décalage de position constitue une défaillance progressive qui s’accumule.
Ce qu’un rapport de contrôle qualité utilisable contient
Un rapport de contrôle qualité n’est utile que s’il peut être associé aux marchandises physiques. Il doit au minimum mentionner les identifiants du lot ou de la bobine, le plan d’échantillonnage (combien de pièces prélevées sur combien), les valeurs mesurées plutôt que des mentions « conforme » ou « non conforme », les numéros de cartons couverts, ainsi que des photographies de toute non-conformité, avec le numéro de carton clairement visible dans le cadre.
Trois éléments rendent un rapport inutilisable : des résultats notés « OK » sans chiffres, des rapports couvrant la série mais pas les cartons, et des photographies sans identifiant. Demandez la version chiffrée avant la première expédition, et non après la première réclamation.
Quand l’inspection tierce partie est rentable
L’inspection tierce partie justifie son coût à deux moments : la première commande auprès d’un nouveau fournisseur, et toute commande impliquant une modification du matériau, de la disposition de découpe ou de l’emballage. Elle est le moins rentable sur les commandes répétées d’une spécification inchangée provenant d’un fournisseur dont les trois dernières séries ont correspondu — là, l’argent est mieux investi dans vos propres contrôles en réception.
Si vous faites effectuer une inspection, fournissez à l’inspecteur la fiche de spécification et la référence de l’échantillon type, sinon le rapport ne constituera qu’une opinion générale sur la qualité, et non une vérification conforme à vos exigences.
Étape suivante
Si vous rédigez une clause de contrôle qualité dans un bon de commande, la méthode la plus rapide consiste à joindre la fiche technique et le plan, afin que les vérifications soient fondées sur des valeurs chiffrées plutôt que sur des adjectifs. Notre Service OEM page décrit la manière dont sont gérés le développement et l’échantillonnage, le gamme sur mesure présente les programmes finalisés, et le clips pour tapis de sol automobile traite de la partie relative à la conservation, qui échoue le plus souvent lors des inspections. Envoyez-nous votre fiche technique à l’adresse notre équipe et nous vous indiquerons quels éléments peuvent être mesurés à chaque étape.
Pour les décisions d’approvisionnement prises avant l’inspection — matériau, épaisseur, format et structure tarifaire — consultez notre guide d’approvisionnement pour tapis de sol .
Table des matières
- Les quatre étapes au cours desquelles les défauts sont effectivement créés
- Matériau entrant : vérifier la bobine, pas la fiche technique
- Découpage : l’approbation de la première pièce constitue le point de contrôle
- Assemblage et bords : les contrôles que le client remarquera en premier
- Ce qu’un rapport de contrôle qualité utilisable contient
- Quand l’inspection tierce partie est rentable
- Étape suivante