
 EN


El control de calidad de las alfombrillas para automóvil funciona cuando se vincula a cuatro puntos de verificación: materiales entrantes, corte, ensamblaje y preempaque; cada uno con un valor medible y un resultado registrado. Una fábrica que inspecciona únicamente la alfombrilla terminada está evaluando el resultado después de que las causas ya han ocurrido; para entonces, una falta de espesor, un patrón orientado en la dirección incorrecta o un color no coincidente ya se han incorporado a cada pieza de la partida.
Esta página está redactada para compradores que auditan a un proveedor y para propietarios de marcas que incluyen una cláusula de control de calidad (QC) en una orden de compra. Explica qué medir en cada etapa, qué debe contener un informe de inspección útil y cuándo una inspección por parte de un tercero justifica su costo.
Las cuatro etapas en las que realmente se generan los defectos
Los defectos en las alfombrillas para automóvil provienen de un número reducido de causas, y cada causa corresponde a una etapa conocida. Vincular una verificación a cada etapa es lo que convierte al control de calidad (QC) en una medida preventiva, y no meramente un ejercicio final de clasificación.
| Escenario | Qué falla aquí | Verificación medible | Registro |
|---|---|---|---|
| Material entrante | Sustitución de polímero, desviación del grosor, variación del lote de color | Grosor del calibrador en varios puntos; peso por rollo; comparación de muestras bajo luz diurna | Identificación del rollo, rango medido, aprobado/rechazado |
| Corte | Dirección del patrón invertida, desviación dimensional, pérdida por anidamiento | Superposición de la plantilla sobre la primera pieza de cada disposición; dirección del patrón respecto al dibujo; dimensiones clave en puntos fijos | Aprobación de la primera pieza por disposición |
| Montaje y borde | Levantamiento del borde, posición incorrecta de la abrazadera, almohadilla del talón desalineada | Abrazadera colocada y bloqueada sin levantamiento; almohadilla del talón dentro de la posición acordada; verificación del desbordamiento del borde | Lista de comprobación de montaje por juego |
| Embalaje previo | SKU o color incorrectos en la caja, error en la etiqueta, cantidad insuficiente | Revisión muestral a nivel de caja comparada con la lista de embalaje; escaneo de códigos de barras y etiquetas; recuento de unidades por caja | Números de cajas inspeccionados y resultado |
El espesor y el peso son las dos verificaciones que vale la pena exigir primero, porque son las más económicas de realizar y las sustituciones ocultas más comunes. Un calibrador y una balanza cuestan menos que una caja devuelta.
Material entrante: verificar el rollo, no la hoja técnica
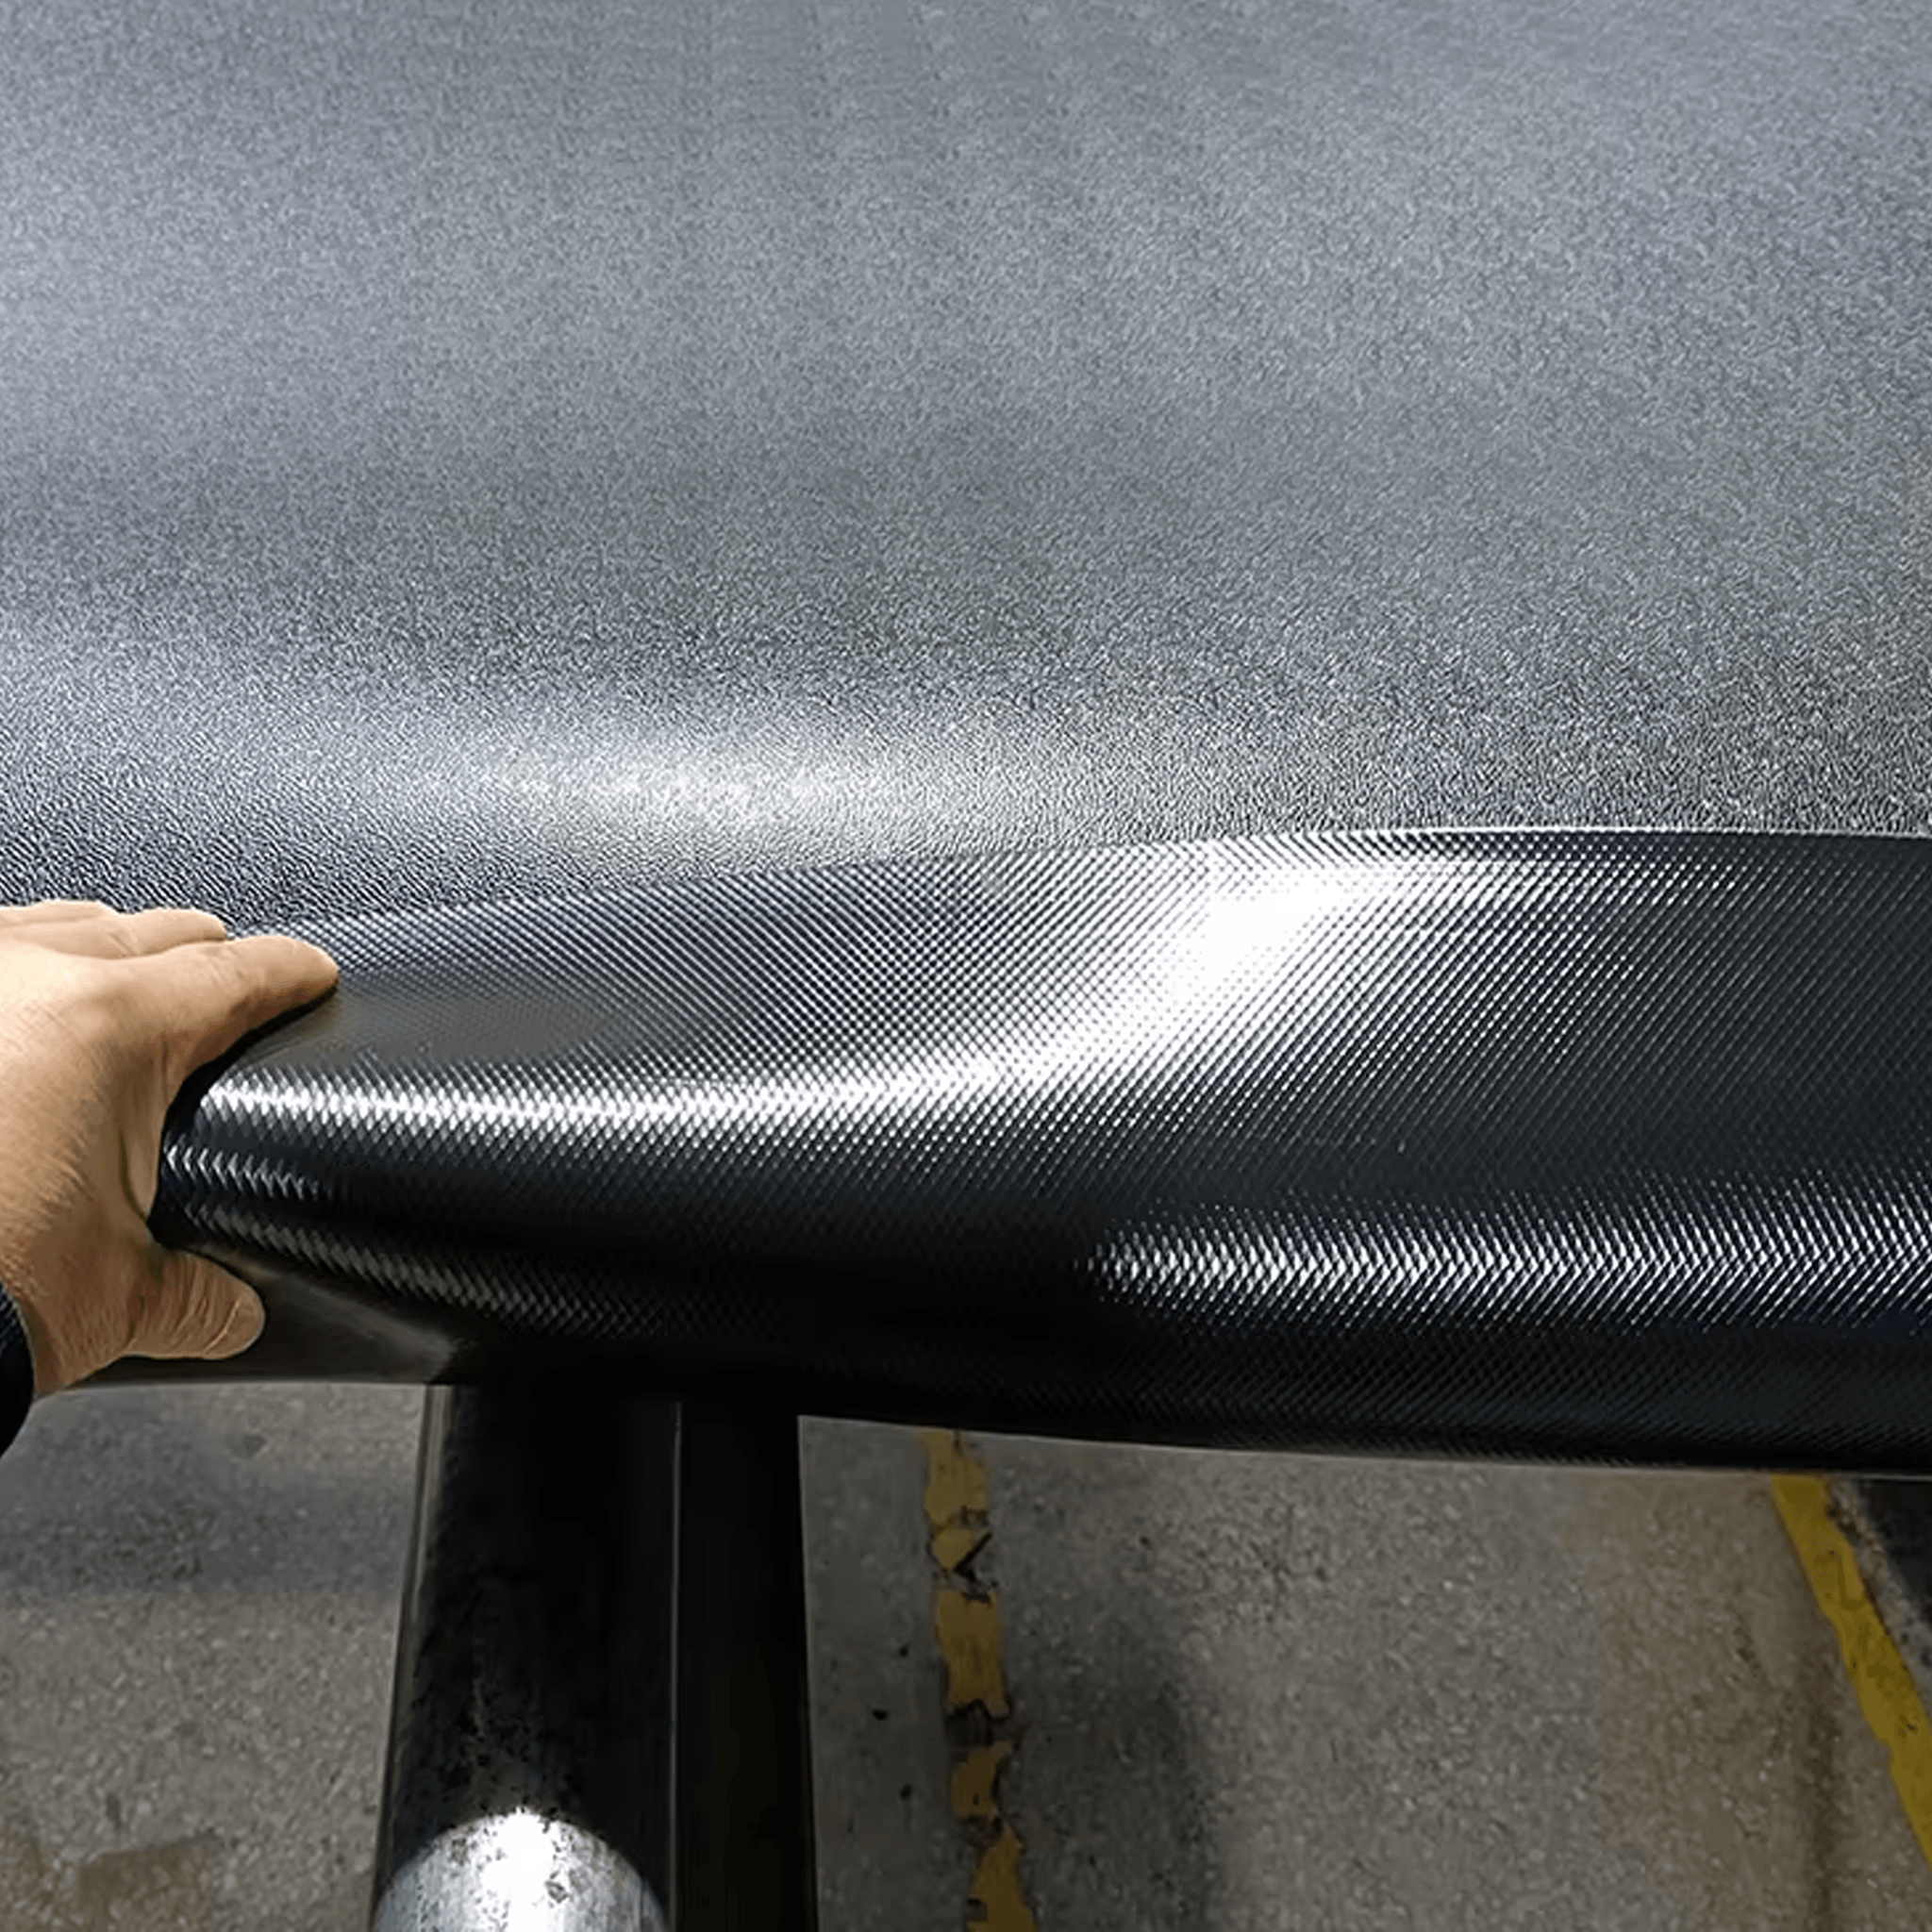
La inspección de material entrante consiste en demostrar que el material coincide con la muestra aprobada, no en leer el certificado del proveedor. Medir el espesor en los picos del patrón y en el borde liso, porque ambas mediciones difieren y solo el borde liso ofrece un valor estable. Pesar un rollo completo: un rollo con peso inferior al indicado pero con espesor aparentemente correcto suele indicar un relleno más denso o una longitud menor, y ambos afectan el cálculo de rendimiento sobre el que se fijó el precio del pedido.
Donde el color sea crítico, mantenga una muestra física aprobada en el lugar y compare cada entrega con ella bajo luz diurna. Las variaciones de color entre entregas son normales en el límite de la tolerancia; cualquier desviación respecto a la muestra aprobada constituye una reclamación, y solo podrá presentarse si existe una referencia física.
Corte: la aprobación de la primera pieza es el punto de control
El corte es la etapa en la que se establece la dirección del patrón y la deriva dimensional, y ambas quedan fijadas para toda la serie en cuestión de minutos. El control económico consiste en verificar la primera pieza de cada disposición de corte: superponga la plantilla, confirme que el patrón avanza en la dirección acordada y mida un conjunto fijo de dimensiones, en lugar de todo el contorno.
La dirección del patrón merece su propia línea en la lista de verificación porque persiste tras todas las demás inspecciones. Un conjunto con tres de cuatro piezas orientadas en una misma dirección parece correcto al examinarlas individualmente, pero incorrecto al colocarlas juntas, y únicamente el cliente lo detectará.
Montaje y bordes: las comprobaciones que el cliente notará primero
El comportamiento del borde y el ajuste del clip son los dos fallos de ensamblaje que llegan más rápidamente al cliente. Monte el clip de retención en una pieza terminada y confirme que se bloquea sin salirse de la alfombra; una alfombra que levanta su propio clip se devolverá independientemente de la calidad del material. Para los bordes, revise la desviación a lo largo de todo el perímetro, no solo en un punto: una sola sección levantada basta para iniciar un rizado.
Donde se aplique una almohadilla para talón o un logotipo, confirme su posición frente al dibujo aprobado en el primer lote y a intervalos durante la producción, ya que el desplazamiento de posición es un fallo progresivo que se acumula.
Qué contiene un informe de control de calidad utilizable
Un informe de control de calidad solo es útil si puede vincularse a los productos físicos. Como mínimo, debe incluir los identificadores del lote o del rollo, el plan de muestreo (cuántas piezas de cuántas), los valores medidos —no meras indicaciones de aprobado/rechazado—, los números de caja cubiertos y fotografías de cualquier no conformidad, con el número de caja visible en la imagen.
Tres cosas hacen que un informe sea inutilizable: resultados registrados como «OK» sin cifras numéricas, informes que cubren el lote pero no las cajas, y fotografías sin identificador. Solicite la versión numérica antes del primer envío, no tras la primera queja.
Cuándo resulta rentable la inspección por terceros
La inspección por terceros justifica su coste en dos momentos: el primer pedido a un nuevo proveedor y cualquier pedido en el que se haya modificado el material, el patrón de corte o el embalaje. Justifica menos su coste en pedidos repetidos con una especificación invariable de un proveedor cuyos tres últimos lotes coincidieron; allí, el dinero se invierte mejor en sus propios controles de recepción.
Si encarga una inspección, proporcione al inspector la hoja de especificaciones y la referencia de la muestra patrón, pues de lo contrario el informe será una opinión general sobre la calidad, no una verificación frente a sus requisitos.
Siguiente paso
Si está redactando una cláusula de control de calidad en una orden de compra, la vía más rápida consiste en enviar junto con ella la hoja de especificaciones y el plano, de modo que las verificaciones se vinculen a valores numéricos y no a adjetivos. Nuestra Servicio OEM página describe cómo se gestionan el desarrollo y la obtención de muestras, el gama de ajuste personalizado muestra los programas terminados y el abrazaderas para alfombrillas de coche aborda la parte relativa a la retención, que es la que con mayor frecuencia no supera la inspección. Envíe su especificación a nuestro equipo y le indicaremos qué elementos pueden medirse en cada etapa.
Para las decisiones de aprovisionamiento que preceden a la inspección —material, espesor, formato y estructura de precios— consulte nuestra guía de aprovisionamiento de alfombrillas para automóvil .
Tabla de Contenidos
- Las cuatro etapas en las que realmente se generan los defectos
- Material entrante: verificar el rollo, no la hoja técnica
- Corte: la aprobación de la primera pieza es el punto de control
- Montaje y bordes: las comprobaciones que el cliente notará primero
- Qué contiene un informe de control de calidad utilizable
- Cuándo resulta rentable la inspección por terceros
- Siguiente paso