
 EN


Il controllo qualità dei tappetini per auto funziona quando è collegato a quattro punti di verifica — materiale in entrata, taglio, assemblaggio e preimballaggio — ciascuno con un valore misurabile e un risultato registrato. Una fabbrica che ispeziona soltanto il tappetino finito sta verificando il risultato dopo che le cause hanno già avuto luogo; a quel punto, una riduzione dello spessore, un motivo orientato nella direzione sbagliata o una tonalità non corrispondente sono già state incorporate in ogni pezzo della produzione.
Questa pagina è rivolta agli acquirenti che eseguono un audit su un fornitore e ai proprietari di marchi che inseriscono una clausola di controllo qualità in un ordine d’acquisto. Illustra cosa misurare in ciascuna fase, quali elementi deve contenere un rapporto di ispezione utile e in quali casi l’ispezione da parte di un soggetto terzo giustifica il proprio costo.
Le quattro fasi in cui vengono effettivamente generati i difetti
I difetti nei tappetini per auto derivano da un numero limitato di cause, e ciascuna causa è associata a una fase specifica. Collegare un controllo a ciascuna fase rende il controllo qualità preventivo, anziché un semplice esercizio di selezione finale.
| Palcoscenico | Cosa va storto qui | Controllo misurabile | Registrazione |
|---|---|---|---|
| Materiale in entrata | Sostituzione del polimero, deriva dello spessore, variazione di tonalità tra lotti | Spessore del calibro in diversi punti; peso per rotolo; confronto di campioni alla luce del giorno | ID rotolo, intervallo misurato, esito (approvato/non approvato) |
| Il taglio | Direzione del motivo invertita, deriva dimensionale, perdita di nesting | Sovrapposizione del modello sul primo pezzo di ogni layout; direzione del motivo rispetto al disegno; dimensioni chiave in punti fissi | Approvazione del primo pezzo per ogni layout |
| Assemblaggio e bordo | Sollevamento del bordo, posizione errata delle clip, plantare posteriore non allineato | Clip montata e bloccata senza sollevamento; plantare posteriore entro la posizione concordata; verifica dell’uscita del bordo | Checklist di assemblaggio per set |
| Preimballaggio | SKU o colore errati nella scatola, errore sull'etichetta, quantità insufficiente | Controllo campione a livello di scatola rispetto all'elenco imballo; scansione codice a barre ed etichetta; conteggio degli articoli per scatola | Numeri delle scatole ispezionati e risultato |
Lo spessore e il peso sono i due controlli da effettuare prioritariamente, poiché sono i più economici da eseguire e quelli più frequentemente soggetti a sostituzioni nascoste. Un calibro e una bilancia costano meno di una scatola restituita.
Materiale in entrata: controllare il rotolo, non la scheda tecnica
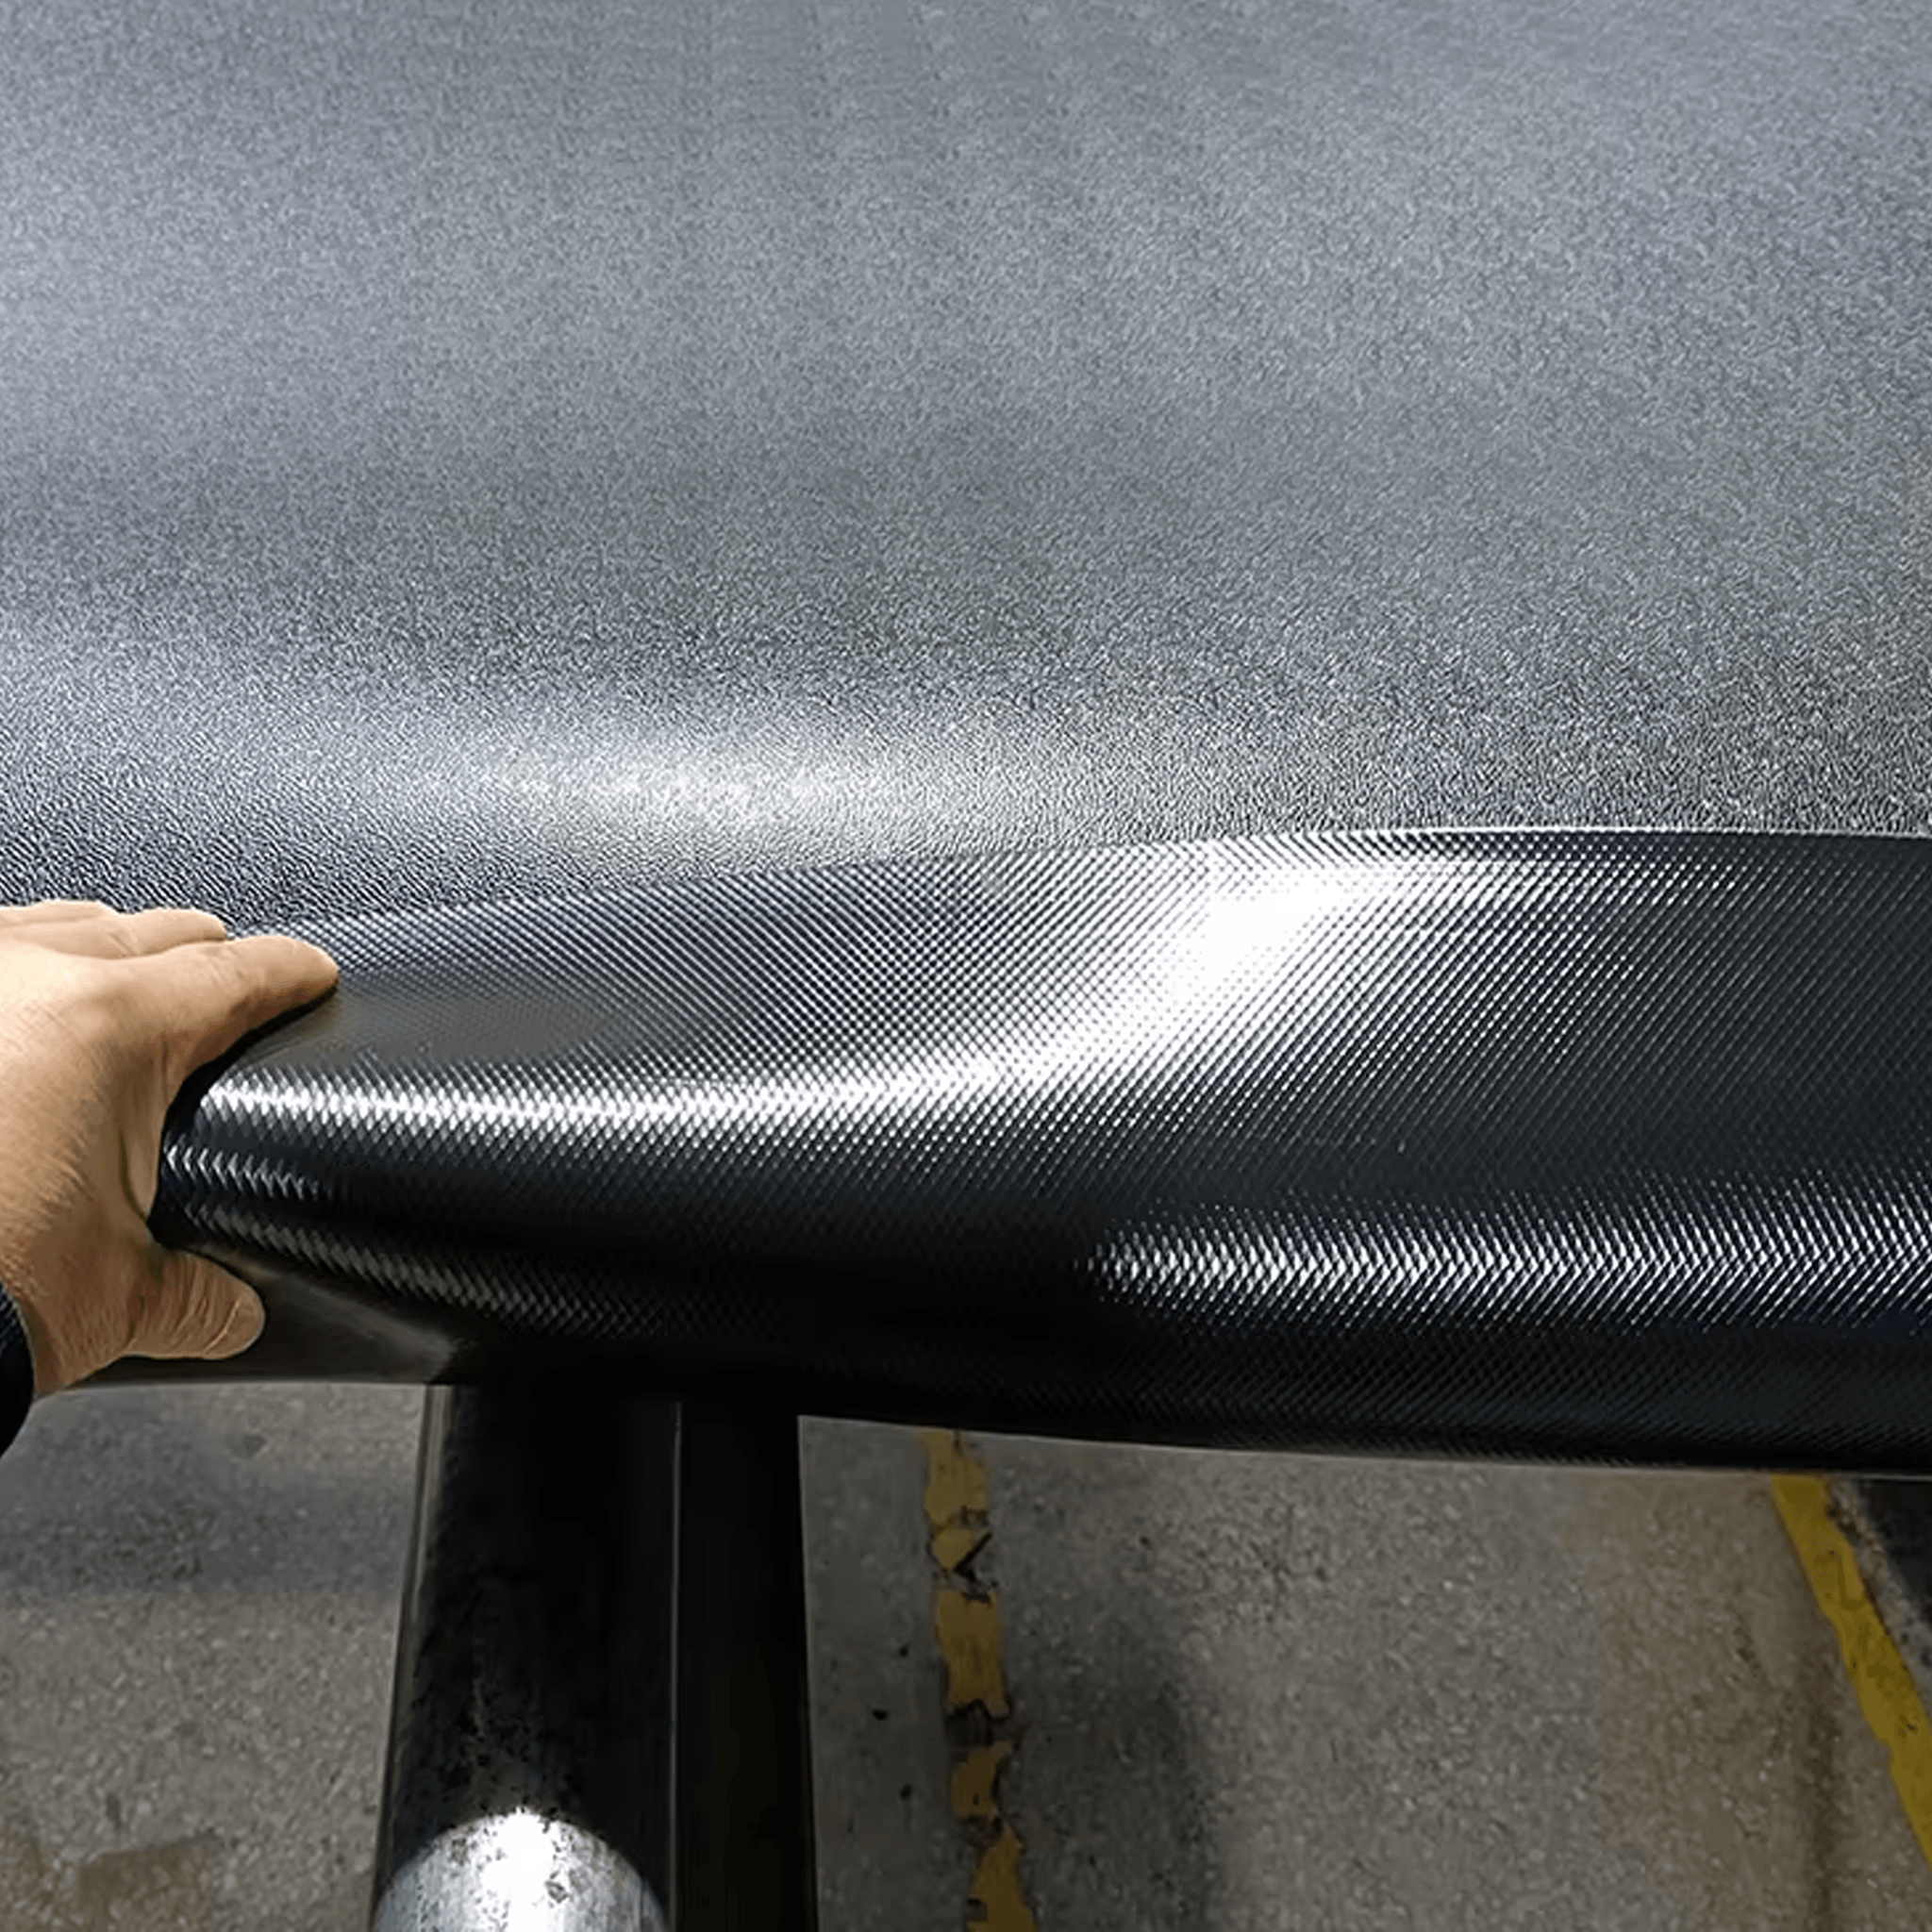
L’ispezione in entrata serve a dimostrare che il materiale corrisponde al campione approvato, non a leggere il certificato rilasciato dal fornitore. Misurare lo spessore nei punti più alti del disegno e sul bordo liscio, poiché le due misure differiscono e solo il bordo liscio fornisce un valore stabile. Pesare l’intero rotolo: un rotolo sottopeso con spessore apparentemente corretto indica solitamente un riempitivo più denso o una lunghezza inferiore, e entrambe queste condizioni modificano il calcolo del rendimento su cui è stato basato il prezzo dell’ordine.
Qualora il colore sia critico, conservare sul posto un campione fisico approvato e confrontare ogni consegna con esso alla luce del giorno. È normale riscontrare una leggera variazione cromatica tra diverse consegne, purché rientri nei limiti di tolleranza stabiliti; una variazione superiore al campione approvato costituisce motivo di reclamo, ma tale reclamo può essere presentato soltanto se esiste un riferimento fisico.
Taglio: l’approvazione del primo pezzo è il punto di controllo
Il taglio determina la direzione del motivo e la deriva dimensionale, entrambe fissate definitivamente per l’intera produzione entro pochi minuti. Il controllo economicamente più efficace consiste nell’esaminare il primo pezzo per ogni schema di taglio: sovrapporre il modello, verificare che il motivo segua la direzione concordata e misurare un insieme fisso di dimensioni anziché l’intero contorno.
La direzione del motivo merita una voce a sé nell’elenco di controllo, poiché sfugge a tutti gli altri controlli. Un set composto da tre pezzi su quattro orientati nello stesso senso appare corretto singolarmente, ma risulta errato nel suo insieme una volta posizionato, e tale difetto verrà rilevato soltanto dal cliente.
Assemblaggio e bordi: i controlli che il cliente noterà per primi
Il comportamento dei bordi e il fissaggio della clip sono i due difetti di montaggio che raggiungono il cliente più rapidamente. Montare la clip di ritenzione su un pezzo finito e verificare che si blocchi senza staccarsi dal tappeto; un tappetino che solleva da solo la propria clip viene restituito, indipendentemente dalla qualità del materiale. Per i bordi, controllare l’escursione lungo l’intero perimetro anziché in un singolo punto: anche una sola sezione sollevata può innescare l’arricciamento.
Nei punti in cui è applicato un cuscinetto per il tallone o un logo, verificare la posizione confrontandola con il disegno approvato sul primo set e a intervalli durante la produzione, poiché lo spostamento della posizione è un difetto progressivo che si accumula nel tempo.
Cosa contiene un rapporto di controllo qualità utilizzabile
Un rapporto di controllo qualità è utile solo se può essere associato fisicamente ai prodotti. Deve contenere almeno gli identificativi del lotto o del rotolo, il piano di campionamento (quanti pezzi su quanti), i valori misurati anziché semplici indicazioni di conformità/non conformità, i numeri dei cartoni coperti e fotografie di eventuali non conformità, con il numero del cartone visibile nell’inquadratura.
Tre cose rendono un rapporto inutilizzabile: risultati registrati come "OK" senza numeri, rapporti che riguardano il lotto ma non le scatole, e fotografie prive di identificativo. Chiedete la versione numerica prima della prima spedizione, non dopo la prima lamentela.
Quando l’ispezione da parte di terzi paga
L’ispezione da parte di terzi ripaga il proprio costo in due momenti: al primo ordine con un nuovo fornitore e a ogni ordine in cui sia stato apportato un cambiamento al materiale, al layout del taglio o all’imballaggio. Ripaga meno negli ordini ripetuti di una specifica invariata da un fornitore i cui ultimi tre lotti hanno corrisposto ai requisiti: in questo caso, il denaro è meglio investito nei vostri controlli interni in entrata.
Se commissionate un’ispezione, fornite all’ispettore il foglio delle specifiche e il riferimento del campione aureo; altrimenti il rapporto sarà un’opinione generale sulla qualità, anziché un controllo rispetto ai vostri requisiti.
Passo successivo
Se si inserisce una clausola QC in un ordine di acquisto, il metodo più rapido consiste nell’invio del foglio delle specifiche e del disegno insieme all’ordine, in modo che i controlli siano basati su valori numerici anziché su aggettivi. Il nostro Servizio OEM pagina descrive come vengono gestiti lo sviluppo e il campionamento, il gamma custom fit mostra i programmi completati e il fissaggi per tappetini auto tratta la parte relativa alla conservazione dei campioni, che è quella che più frequentemente non supera l’ispezione. Inviare le proprie specifiche a il nostro team e vi comunicheremo quali elementi possono essere misurati in ciascuna fase.
Per le decisioni di approvvigionamento che precedono l’ispezione — materiale, spessore, formato e struttura dei prezzi — consultare la nostra guida all’approvvigionamento dei tappetini per auto .
Indice dei Contenuti
- Le quattro fasi in cui vengono effettivamente generati i difetti
- Materiale in entrata: controllare il rotolo, non la scheda tecnica
- Taglio: l’approvazione del primo pezzo è il punto di controllo
- Assemblaggio e bordi: i controlli che il cliente noterà per primi
- Cosa contiene un rapporto di controllo qualità utilizzabile
- Quando l’ispezione da parte di terzi paga
- Passo successivo