
 EN


Die Qualitätskontrolle von Auto-Matten funktioniert nur dann, wenn sie an vier Kontrollpunkten angesiedelt ist – eingehende Materialien, Schneiden, Montage und Vorverpackung – wobei jeder Punkt einen messbaren Wert und ein dokumentiertes Ergebnis aufweist. Eine Fabrik, die ausschließlich die fertigen Matten prüft, überprüft das Ergebnis erst nachdem die Ursachen bereits vorüber sind; zu diesem Zeitpunkt ist eine unzureichende Dicke, ein falsch ausgerichtetes Muster oder eine Farbabweichung bereits in jedes Stück der gesamten Charge eingebaut.
Diese Seite richtet sich an Einkäufer, die einen Lieferanten auditieren, sowie an Markeninhaber, die eine Qualitätskontrollklausel in eine Bestellung aufnehmen. Sie legt fest, was in jeder Phase gemessen werden muss, welche Inhalte ein aussagekräftiger Prüfbericht enthält und wann sich eine externe Inspektion finanziell lohnt.
Die vier Phasen, in denen Fehler tatsächlich entstehen
Fehler bei Auto-Matten gehen auf eine kleine Anzahl von Ursachen zurück, und jede dieser Ursachen lässt sich einer bekannten Phase zuordnen. Die Verknüpfung einer Prüfung mit jeder Phase macht die Qualitätskontrolle präventiv statt lediglich zu einer abschließenden Sortieraufgabe.
| Bühne | Was hier schiefgeht | Messbare Prüfung | Aufnahme |
|---|---|---|---|
| Eingehendes Material | Polymerersatz, Dickenabweichung, Farbchargenvariation | Breitenmessung des Bremszylinders an mehreren Stellen; Gewicht pro Rolle; Muster-Vergleich unter Tageslicht | Rollen-ID, gemessener Bereich, Bestanden/Nicht bestanden |
| Schneiden | Muster-Richtung umgekehrt, Maßabweichung, Verschnittverlust | Schablone auf dem ersten Teil jedes Layouts; Muster-Richtung im Vergleich zur Zeichnung; Schlüsselmaße an festgelegten Punkten | Freigabe des ersten Teils pro Layout |
| Montage und Kante | Kantenanhebung, Clip-Position falsch, Ferse-Polster falsch ausgerichtet | Clip korrekt eingebaut und verriegelt ohne Anhebung; Ferse-Polster innerhalb der vereinbarten Position; Kontrolle des Kantenauslaufs | Montage-Checkliste pro Satz |
| Vorverpackung | Falscher Artikel oder falsche Farbe in der Kartonverpackung, Etikettierfehler, unvollständige Stückzahl | Stichprobenprüfung auf Kartonebene anhand der Verpackungsliste; Barcode- und Etikettenscan; Stückzahl pro Karton prüfen | Geprüfte Kartonnummern und Ergebnis |
Dicke und Gewicht sind die beiden Prüfungen, die man zuerst unbedingt durchführen sollte, weil sie am kostengünstigsten sind und am häufigsten versteckte Substitutionen aufdecken. Ein Messschieber und eine Waage kosten weniger als ein zurückgesandter Karton.
Eingehendes Material: Prüfen Sie die Rolle, nicht das Datenblatt
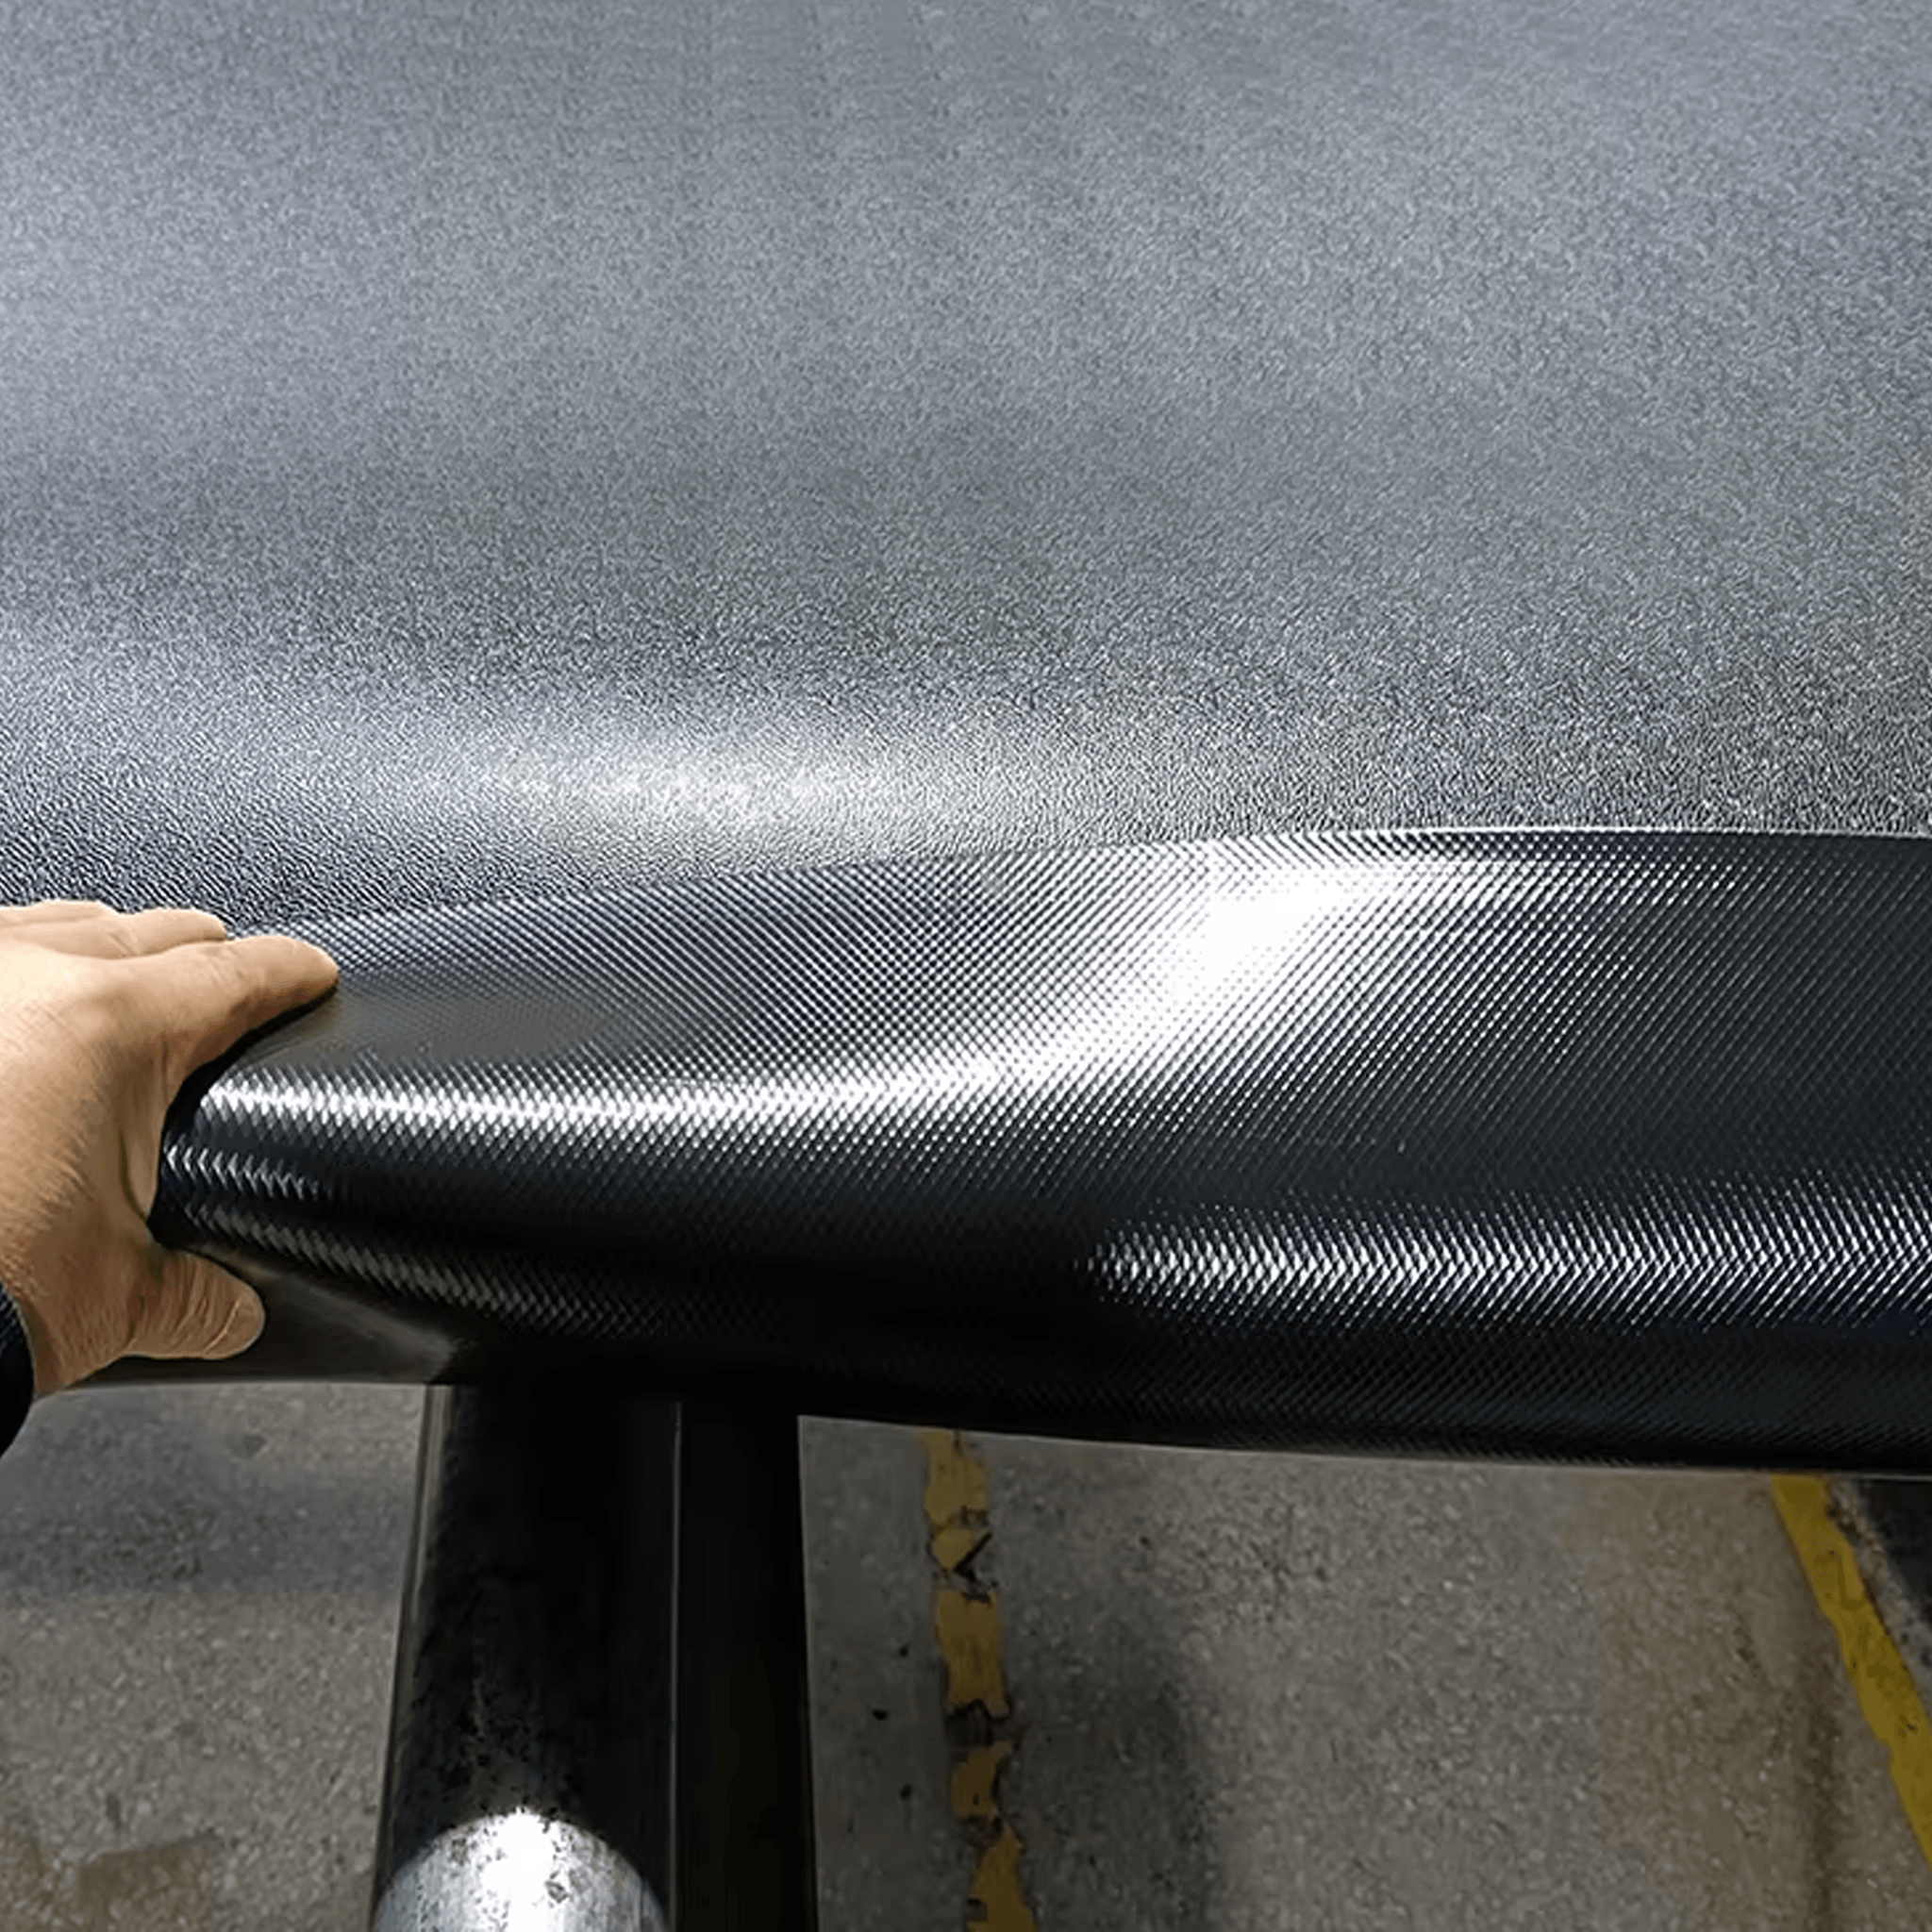
Die Eingangsprüfung dient dazu nachzuweisen, dass das Material mit dem genehmigten Muster übereinstimmt – nicht dazu, das eigene Zertifikat des Lieferanten zu lesen. Messen Sie die Dicke an den Musterrückläufen und an der glatten Kante, denn beide Werte unterscheiden sich und nur die glatte Kante liefert einen stabilen Wert. Wiegen Sie eine volle Rolle – eine untergewichtige Rolle mit scheinbar korrekter Dicke deutet meist auf einen dichteren Füllstoff oder eine kürzere Länge hin, und beides verändert die Ausbeuteberechnung, auf der Ihr Angebotspreis beruht.
Wenn eine Farbe kritisch ist, muss vor Ort ein zugelassenes physisches Farbmuster aufbewahrt und jede Lieferung im Tageslicht damit verglichen werden. Farbabweichungen zwischen Lieferungen sind am Rand des Toleranzbereichs normal; Abweichungen jenseits des zugelassenen Farbmusters stellen einen Reklamationsgrund dar – doch eine Reklamation ist nur möglich, wenn ein physischer Referenzwert vorhanden ist.
Schneiden: Die Freigabe des Erststücks ist der Kontrollpunkt
Beim Schneiden werden Musterorientierung und Maßabweichung festgelegt – beide bleiben innerhalb weniger Minuten für die gesamte Losgröße unverändert. Die wirtschaftlichste Kontrolle besteht in einer Erststückprüfung für jedes Schneidemuster: Legen Sie die Schablone auf, bestätigen Sie, dass das Muster in der vereinbarten Richtung verläuft, und messen Sie einen festgelegten Satz von Abmessungen statt der gesamten Umrisse.
Die Musterorientierung verdient eine eigene Zeile auf der Checkliste, weil sie alle anderen Prüfungen übersteht. Ein Satz mit drei von vier Teilen in einer Richtung sieht stückweise korrekt aus, aber bei gemeinsamer Auslage falsch – und wird erst vom Kunden entdeckt.
Montage und Kanten: Die Prüfpunkte, die der Kunde zuerst bemerkt
Das Verhalten der Kanten und die Passgenauigkeit der Halteklammern sind die beiden Montagefehler, die am schnellsten beim Kunden eintreffen. Befestigen Sie die Halteklammer an einem fertigen Teil und prüfen Sie, ob sie sicher einrastet, ohne aus dem Teppich herausgezogen zu werden; eine Matte, die ihre eigene Klammer anhebt, wird zurückgesandt – unabhängig von der Materialqualität. Bei den Kanten prüfen Sie die Abweichung entlang des gesamten Umfangs statt nur an einer Stelle – bereits ein einziger angehobener Abschnitt kann das Aufrollen einleiten.
Wo eine Fersenauflage oder ein Logo aufgebracht wird, bestätigen Sie die Position anhand der genehmigten Zeichnung beim ersten Satz sowie in regelmäßigen Abständen während der Serienfertigung, da eine Positionsverschiebung ein langsamer Fehler ist, der sich akkumuliert.
Was ein nutzbarer Qualitätskontrollbericht enthält
Ein Qualitätskontrollbericht ist nur dann nützlich, wenn er eindeutig mit physischen Waren verknüpft werden kann. Mindestens muss er die Chargen- oder Rollenkennungen, den Stichprobenplan (wie viele Teile aus wie vielen), die gemessenen Werte statt bloßer Angaben ‚bestanden‘/‚nicht bestanden‘, die betroffenen Kartonnummern sowie Fotos jeglicher Abweichung enthalten – wobei die Kartonnummer im Bild sichtbar sein muss.
Drei Dinge machen einen Bericht unbrauchbar: Ergebnisse, die als „OK“ ohne Zahlenangaben vermerkt sind; Berichte, die nur die Charge, nicht aber die Kartons abdecken; und Fotos ohne Kennzeichnung. Fordern Sie die numerische Version vor der ersten Lieferung an – nicht erst nach der ersten Beschwerde.
Wann sich eine Fremdinspektion lohnt
Eine Fremdinspektion amortisiert ihre Kosten an zwei Stellen: beim Erstauftrag bei einem neuen Lieferanten und bei jedem Auftrag, bei dem eine Änderung am Material, am Zuschnitt oder an der Verpackung vorgenommen wurde. Am wenigsten lohnt sie sich bei Wiederholungsbestellungen mit unveränderter Spezifikation von einem Lieferanten, dessen letzte drei Chargen übereinstimmten – dort ist das Geld besser in eigene Eingangskontrollen investiert.
Falls Sie eine Inspektion beauftragen, geben Sie dem Inspektor das Spezifikationsblatt und die Referenz des Musterstücks („golden sample“) mit; andernfalls liefert der Bericht lediglich eine allgemeine Qualitätsmeinung statt einer Prüfung gegen Ihre Anforderungen.
Nächster Schritt
Wenn Sie eine Qualitätskontrollklausel in eine Bestellung aufnehmen, ist der schnellste Weg, das Spezifikationsblatt und die Zeichnung zusammen mit der Bestellung zu senden, damit die Prüfungen an konkreten Werten statt an Adjektiven orientiert sind. Unser OEM-Service -Abschnitt beschreibt, wie Entwicklung und Mustererstellung ablaufen, die maßgeschneiderte Produktpalette -Seite zeigt fertige Programme, und autoteppichklammern -Abschnitt behandelt den Teil der Lagerung, der am häufigsten bei Inspektionen durchfällt. Senden Sie Ihre Spezifikation an unser Team und wir teilen Ihnen mit, welche Merkmale zu welchem Zeitpunkt messbar sind.
Für Beschaffungsentscheidungen vor der Inspektion – Material, Dicke, Format und Preisstruktur – siehe unser -Handbuch zur Beschaffung von Fahrzeugteppichen .
Inhaltsverzeichnis
- Die vier Phasen, in denen Fehler tatsächlich entstehen
- Eingehendes Material: Prüfen Sie die Rolle, nicht das Datenblatt
- Schneiden: Die Freigabe des Erststücks ist der Kontrollpunkt
- Montage und Kanten: Die Prüfpunkte, die der Kunde zuerst bemerkt
- Was ein nutzbarer Qualitätskontrollbericht enthält
- Wann sich eine Fremdinspektion lohnt
- Nächster Schritt